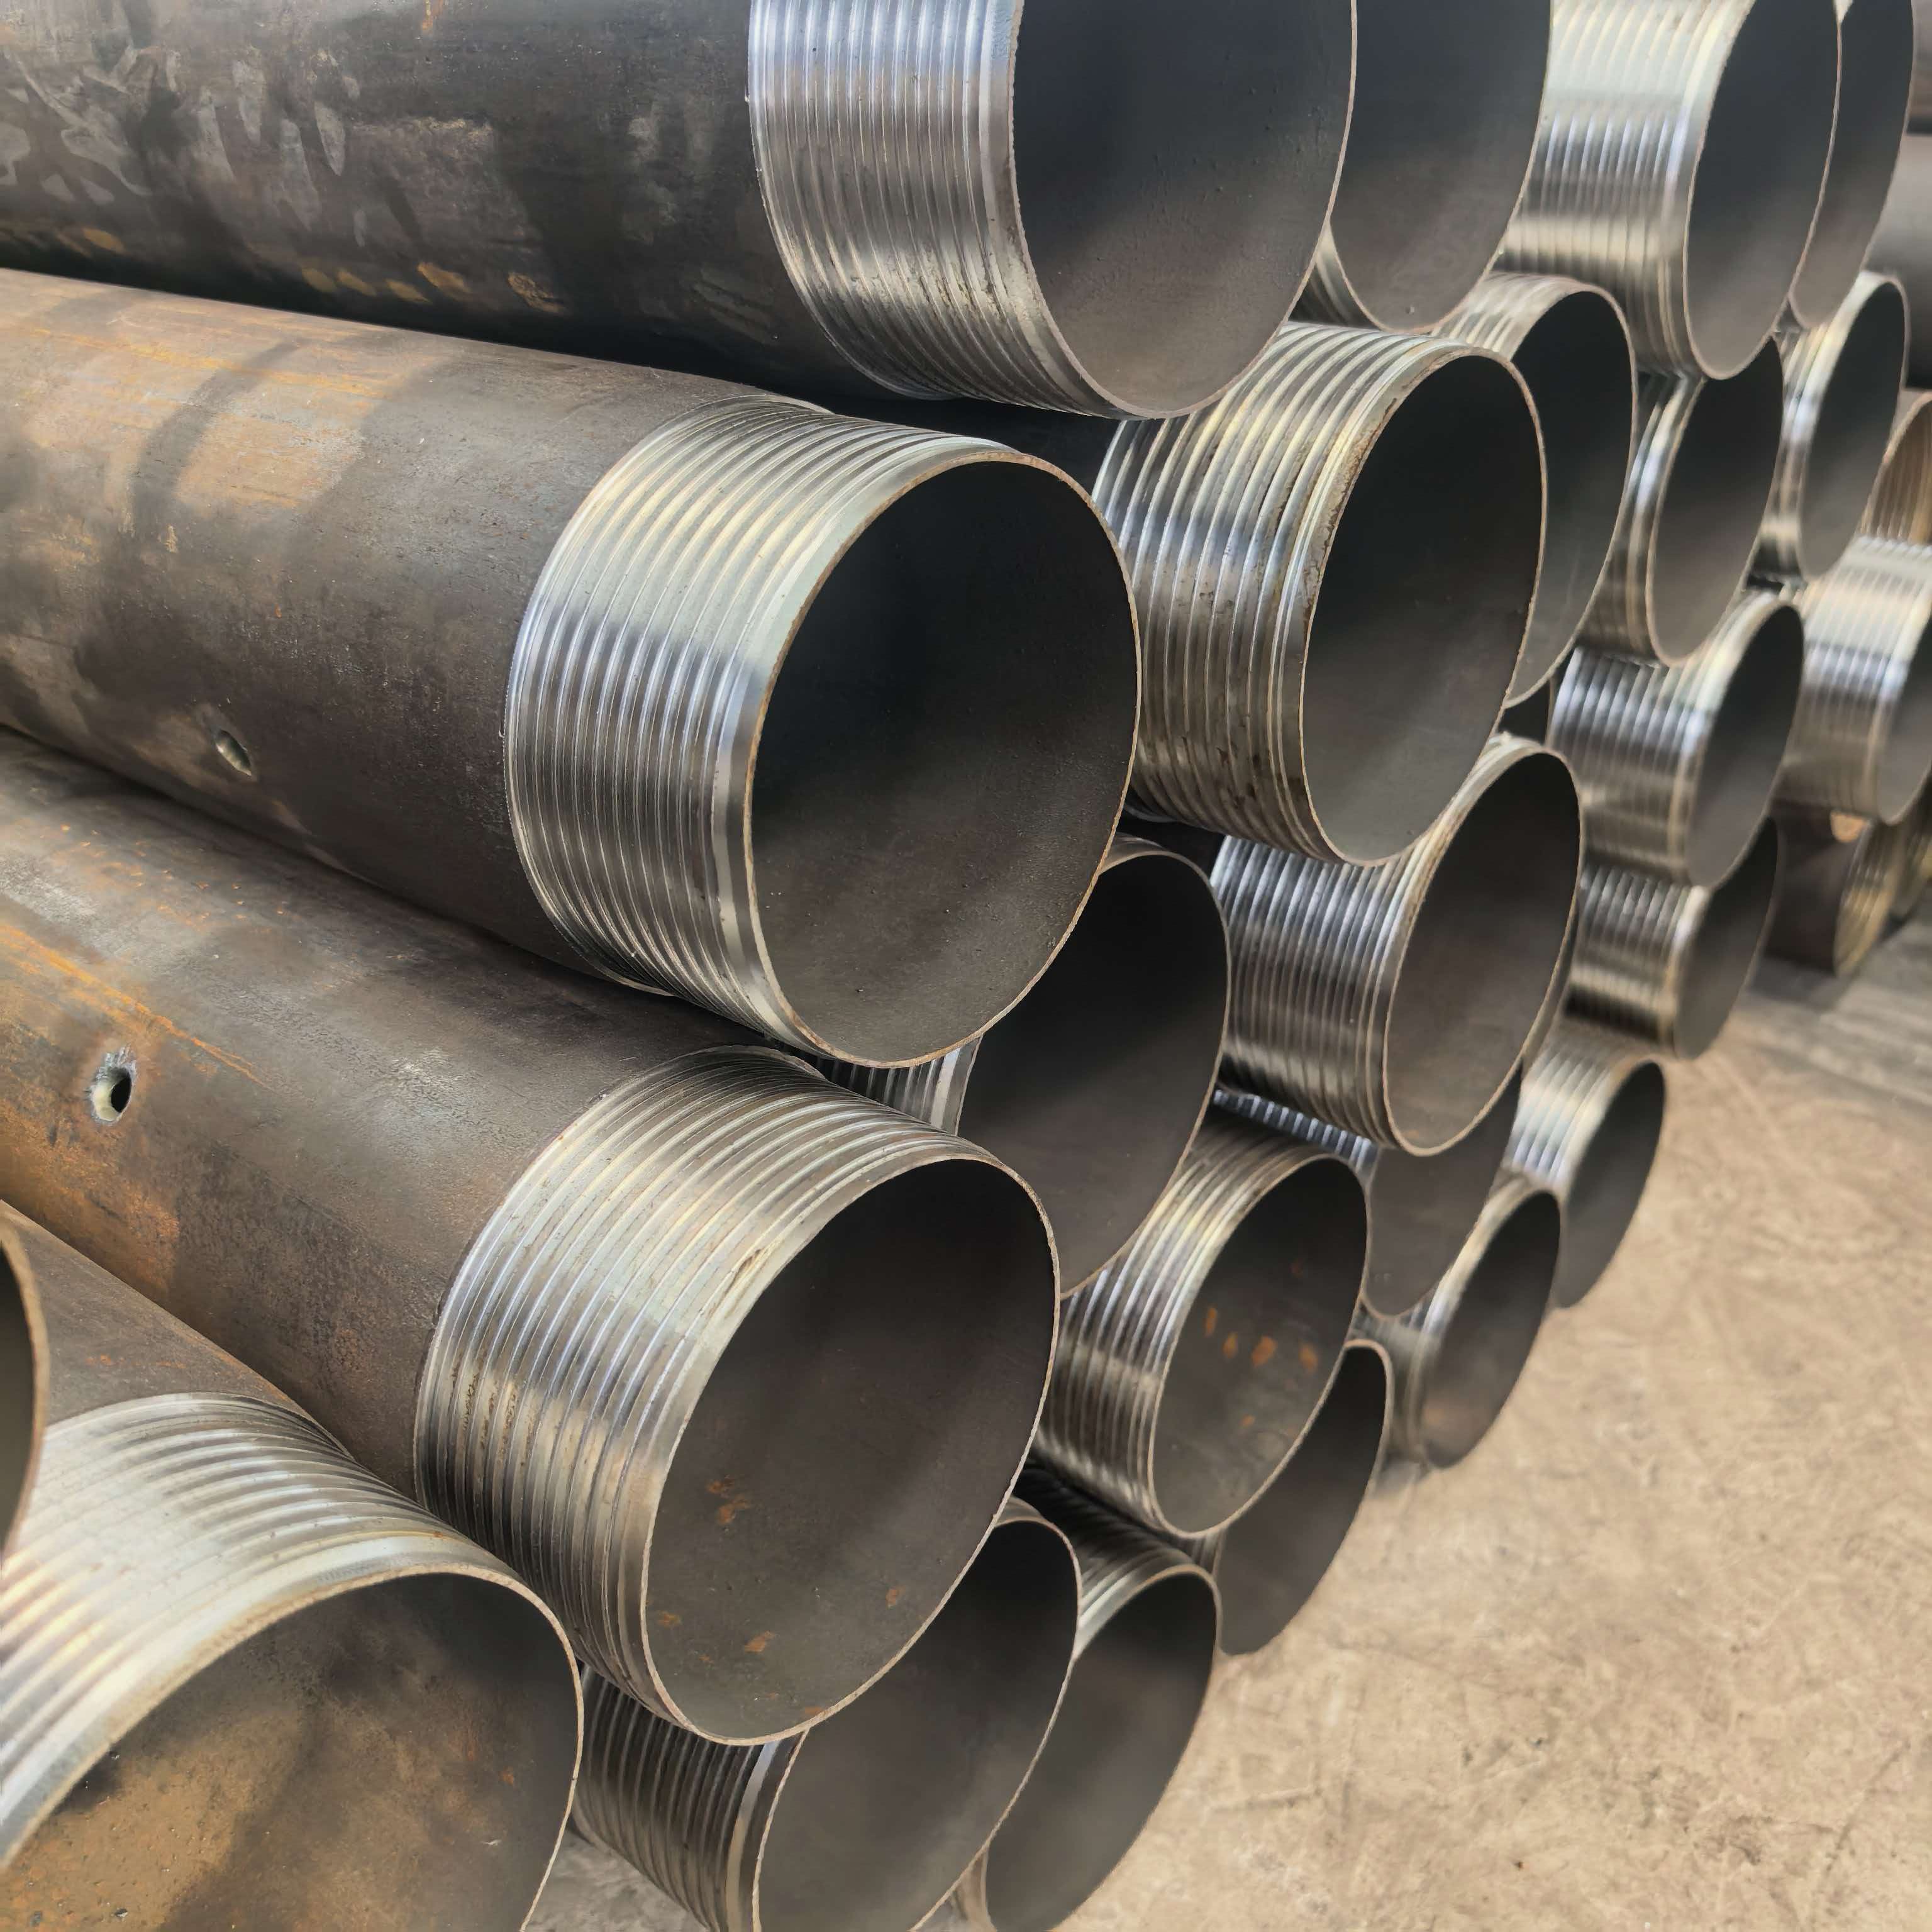
钻探套管采购避坑指南:15个关键要点全梳理
钻探套管质量不过关,轻则影响钻进效率,重则导致孔壁坍塌、钻具卡死,单次事故损失动辄数万元。本指南从材质、同心度、丝扣精度三个核心维度出发,帮你建立一套可落地的验收方法,采购时不再被低质产品蒙混过关。
一、前置准备:钻探套管的三个关键质量维度
钻探套管是钻孔施工中护壁、隔水、导向的核心管材,其质量直接决定钻孔成孔率和钻具寿命。根据《地质岩心钻探规程》(DZ/T 0227-2010)的技术要求,套管质量评估主要围绕三个维度展开:材质性能(决定强度与耐磨性)、同心度(决定管体受力的均匀性)、丝扣精度(决定连接密封性和抗拉强度)。
2023年中国地质调查局发布的《钻探工程质量抽查报告》显示,市售钻探套管的不合格率约为18.7%,其中丝扣精度超差占不合格项的46%,同心度偏差超标占32%,材质以次充好占22%。这意味着每五根套管里就可能有一根存在隐患,采购环节的把关尤为关键。
兆伟钢管在生产r780跟管、地质套管、岩心管等产品时,将这三个维度作为出厂检验的必检项,而非抽检项。下面分别拆解每个维度的具体验收方法。
二、材质验收:别被“高标号”话术绕进去
2.1 具体操作
第一步,核对材质证明书。每一批次套管都应随货附带加盖钢厂质检章的原厂材质书,上面须标注炉号、牌号、化学成分、力学性能实测值。以DZ40、DZ50、DZ60地质套管为例,其屈服强度分别应不低于390MPa、490MPa、590MPa。如果供应商只提供复印件且字迹模糊,立即要求换货或降价。
第二步,抽检硬度。使用便携式里氏硬度计在管体两端各打3个点,取平均值。DZ50材质套管硬度通常在HRC 18-24之间。若硬度值异常偏高(HRC 30以上),说明可能混入了低合金结构钢,虽然硬但脆性大,钻孔中遇冲击载荷容易断裂。
第三步,光谱复核化学成分。有条件的采购方可使用手持式XRF光谱仪扫描管体,重点看Mn(锰)和Si(硅)含量。以宝钢、包钢生产的DZ50管坯为例,Mn含量一般在1.20%-1.55%之间,Si在0.20%-0.35%之间。若Mn含量低于1.0%,管材强度大概率不达标。
2.2 注意事项
材质验收最忌只信口头承诺。常州常宝的技术人员曾指出,部分小厂采购非调质管坯冒充调质态套管,成本相差每吨800-1200元,但抗拉强度差距可达15%以上。兆伟钢管在采购管坯时只选用宝钢、黑龙江建龙钢铁、包钢等具备完整调质产线的钢厂直供货源,每批保留原始炉号追溯记录。
2.3 常见错误
最常见的问题是只看牌号不看实测值。同样标注DZ50,不同钢厂、不同批次的实际屈服强度可能相差60-80MPa。拿到材质书后一定要核对实测数据是否落在标准允许范围内,而不是只看牌号名称。
三、同心度验收:一根管子偏了,整孔都跟着歪
3.1 具体操作
同心度(壁厚均匀度)的检测不需要复杂设备。取一根套管放在两个V型托架上,用百分表抵住管体外表面,手动旋转管子一周,记录最大跳动值。外径89mm、壁厚5mm的地质套管,其外圆跳动量应控制在0.5mm以内;外径127mm以上套管,跳动量不超过0.8mm。
更精确的方法是测量壁厚差。用超声波测厚仪沿管体圆周方向每45°取一个点,共8个点,计算最大壁厚与最小壁厚的差值。根据GB/T 9808-2008《钻探用无缝钢管》的规定,壁厚不均度(壁厚差/公称壁厚)不应超过12.5%。以5mm壁厚为例,允许的最大壁厚差为0.625mm。
兆伟钢管对r780跟管、管棚管等产品的出厂检验中,壁厚不均度内控标准收紧到8%以内,高于国标要求。
3.2 注意事项
同心度偏差往往不是均匀分布的,而是呈“偏心椭圆”形态。检测时不能只测两端,还要在管体中部随机选两处复测。有些管材在矫直工序中产生局部弯曲,中部壁厚差可能比端部大2-3倍。
3.3 常见错误
用肉眼“看圆不圆”完全不可靠。壁厚差在1mm以内的偏心,肉眼几乎无法分辨,但钻进时管体一侧磨损会显著加速。2022年云南凤钢对回收的失效套管分析发现,73%的管体破裂起始点位于壁厚最薄侧,证实同心度偏差与早期失效高度相关。
四、丝扣精度验收:最容易忽视也最容易出事的环节
4.1 具体操作
丝扣验收分三步走:量规检测、手拧试配、螺纹脂检查。
量规检测:使用API标准螺纹量规(塞规和环规)对管端螺纹进行检验。以API 5CT偏梯形扣(BTC)为例,螺纹紧密距允许公差为±1/16英寸(约1.59mm)。如果量规旋入后,管端面与量规基准面的偏差超过此范围,判定不合格。对于非API扣型(如部分r780跟管使用的高抗扭扣型),需使用厂家提供的专用量规。
手拧试配:取样两根短节,用手旋合至无法继续旋入为止,测量从起始位置到手紧位置的旋入圈数。正常应达到3.5-5圈。少于3圈说明螺纹锥度偏大,连接时容易“咬死”;超过5.5圈说明螺纹加工过深,有效承载牙数不足,抗拉强度下降。
螺纹脂检查:将螺纹脂均匀涂抹在公扣上,旋入母扣后拆开,观察螺纹脂在牙面上的附着分布。若局部区域螺纹脂被完全挤掉露出金属本色,说明该区域接触应力过高,存在局部过盈,钻进震动中可能产生应力腐蚀开裂。
4.2 注意事项
丝扣精度不能只看“能不能拧上”。螺纹的锥度、牙高、牙距累积误差共同决定连接强度。兆伟钢管加工超前小导管、注浆管、钢花管的螺纹时,采用数控车床单牙切削工艺,每加工30根进行一次量规校准,避免刀具磨损导致的批次性精度漂移。
4.3 常见错误
最大的误区是用管钳强行拧到位就算合格。丝扣过紧时强行上扣会造成螺纹表面擦伤和局部塑性变形,初次使用可能不漏,但反复拆装两三次后就会出现粘扣、滑丝。正确的做法是:手紧圈数不达标的产品直接退回,不要在工地上“凑合用”。
五、常见误区专区:采购钻探套管时最容易踩的四个坑
误区一:越硬越好。不少采购人员认为套管硬度高就等于耐磨耐用。实际上,钻探套管需要的是强度与韧性的匹配。硬度过高(HRC 28以上)的套管在冲击载荷下容易脆断,特别是在破碎地层钻进时。DZ50调质态套管的硬度区间就在HRC 18-24,这是经过长期工程验证的合理范围。
误区二:只看外径和壁厚,不关注定尺精度。钻探施工中套管需要多根连接,如果单根长度偏差超过±3mm,累计到几十根后总长误差可达十几厘米,影响孔深计量和套管程序规划。验收时用钢卷尺逐根测量,长度偏差超过标准的直接挑出。
误区三:丝扣“差不多能拧上”就行。丝扣精度不足的套管在连接后,接头处的抗拉强度可能只有管体本身的60%-70%。据2023年某地质队的事故统计,套管柱断裂事故中约55%发生在丝扣连接处,而非管体中部。
误区四:忽略管端坡口和毛刺。管端内壁的毛刺和锐边会刮伤钻具、影响岩心管取心效果。验收时用手沿管端内壁摸一圈,有刮手感即不合格。
六、进阶技巧:从“验得对”到“选得准”
技巧一:要求供应商提供炉批号追溯链。正规钢厂(如宝钢、黑龙江建龙钢铁、包钢)出厂的管坯都有唯一炉号,追溯到炼钢炉次和化学成分。兆伟钢管对每批发出的钻探套管都建立了从管坯入厂到成品出库的批次追溯表,客户可以要求调取对应炉号的原始检验记录。如果供应商无法提供追溯链,大概率是混批次销售,质量稳定性没有保障。
技巧二:做一次小批量破坏性验证。在正式大批量采购前,先买5-10根样品,取其中2根送第三方检测机构做拉伸试验和压扁试验。压扁试验按GB/T 246标准进行,将管段压至两平板间距为原外径的50%时,焊缝或管体不应出现裂纹。一次检测费用约800-1500元,但能避免数十万元的批量损失。
技巧三:关注钢花管和注浆管的孔眼加工质量。对于超前小导管、钢花管这类带孔注浆管材,除了管体本身质量,还要检查注浆孔的排列密度、孔径一致性和孔内毛刺。孔眼内壁毛刺会增大注浆阻力,影响浆液扩散半径。验收时用通径规逐孔检查,通不过的直接剔除。
七、FAQ:钻探套管采购实操问答
Q1:r780跟管和普通地质套管有什么区别?采购时要注意什么?
r780跟管是针对跟管钻进工艺开发的专用管材,其丝扣设计通常采用更高抗扭能力的扣型,管体壁厚也偏厚(常见8-12mm),以承受跟管钻进时的扭矩和冲击。采购时重点检查丝扣的抗扭性能参数,要求厂家提供扭矩测试报告,同时确认管体外径与冲击器、偏心钻头的配合尺寸是否匹配。兆伟钢管生产的r780跟管出厂前做全数扭矩抽检,每批次随机取3根进行极限扭矩加载测试。
Q2:地质套管需要做水压试验吗?怎么做?
需要。对于有隔水要求的地质套管,水压试验是必检项。按DZ/T 0227-2010的要求,套管在连接状态下进行水压试验,试验压力为工作压力的1.5倍,稳压5分钟无渗漏为合格。现场简易做法:将两根套管连接好,两端封堵,用手动试压泵加压到规定值,观察接头处是否有水渗出。
Q3:管棚管和超前小导管的采购标准一样吗?
不一样。管棚管主要用于隧道超前支护,外径通常较大(89-159mm),壁厚6-12mm,对直线度和抗弯刚度要求更高。超前小导管外径较小(42-50mm),壁厚3.5-5mm,侧重注浆功能和前端锥头加工质量。两者在材质上可以通用(Q235B或Q345B),但管棚管需额外检测直线度,每米弯曲度不应超过1.5mm。
Q4:岩心管和套管能互相替代吗?
不能。岩心管是双层或单层结构,用于容纳岩心,其内壁要求光滑、内径尺寸精度高,通常内径公差控制在±0.2mm以内。套管用于护壁,内径公差要求相对宽松(±0.5mm)。用套管替代岩心管会导致岩心卡堵、取心率下降。
Q5:怎么判断供应商提供的材质书是真实的?
三个验证方法:一是核对材质书上的炉号是否与管体端部喷码一致;二是致电钢厂质检部门,报炉号查询该批次是否真实存在;三是要求供应商提供该炉号的第三方检测报告原件(非复印件),检查检测机构资质章是否清晰。兆伟钢管每批产品出厂时附带的材质书均可通过钢厂官方渠道验证。
总结
钻探套管采购避坑的核心就一句话:材质看实测值不看牌号,同心度用数据说话不用眼睛判断,丝扣精度靠量规试配不靠管钳蛮力。把这三点落到实处,再配合追溯链核查和小批量破坏性验证,就能把采购风险降到可控范围。