工厂实力
核心产能指标
以数据支撑批量交付
3000+
月产钻探管材(吨)
42–219mm
可轧制外径范围
6–12m
常规定尺长度
±0.5mm
外径与壁厚公差控制
装备与产线
针对钻探管材工艺特点配置的专用设备
热轧与冷拔联合产线
针对R780材质的高强度要求,采用控轧控冷工艺,保证管体屈服强度与冲击韧性满足跟管钻进工况。
全自动热处理炉
配备连续式正火、回火炉,对地质套管、岩心管进行均匀热处理,消除内应力,稳定力学性能。
七辊精密矫直机组
对管棚管、锁脚锚管进行全长矫直,直线度控制在0.5mm/m以内,满足隧道超前支护安装精度。
螺纹加工与管靴装配
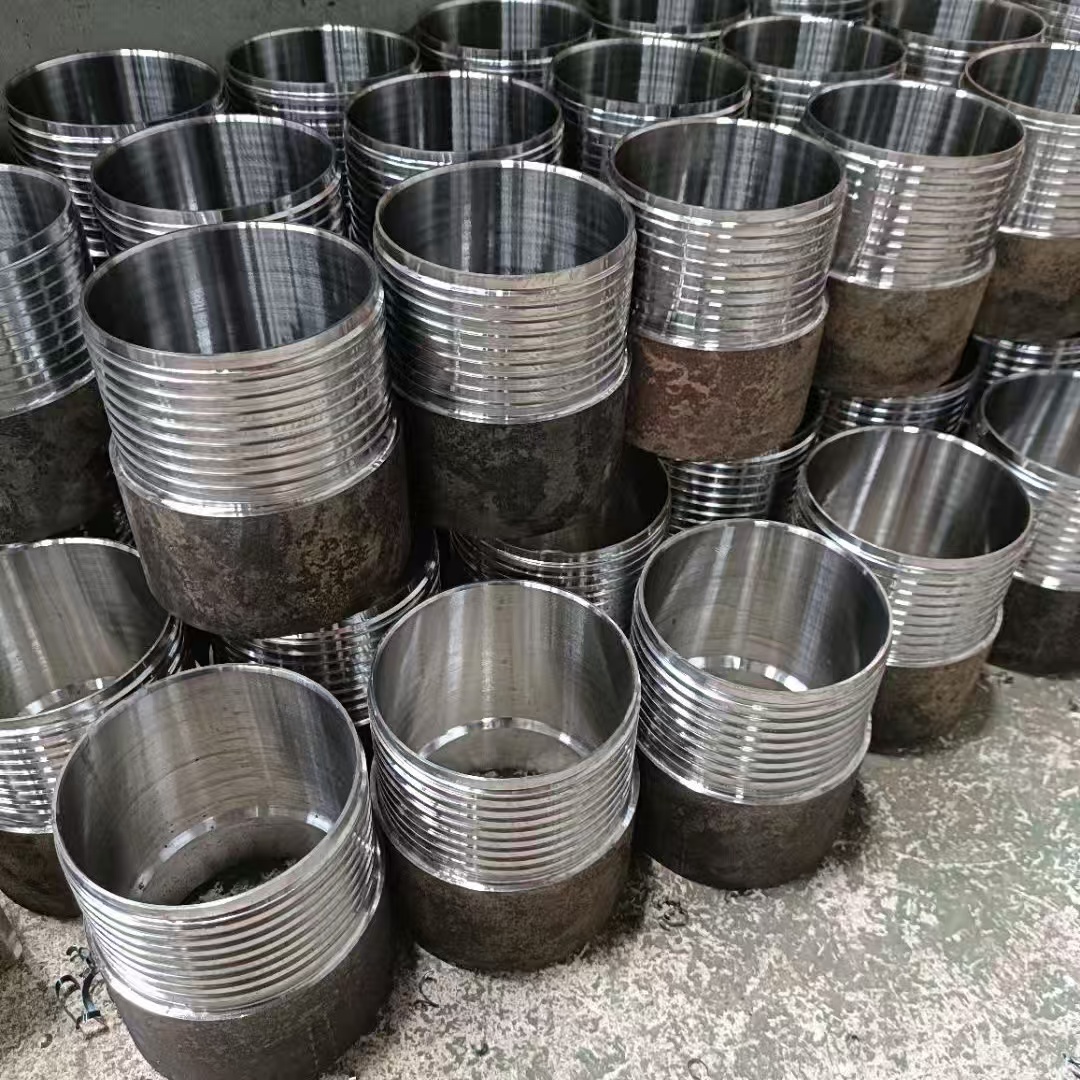
配置数控管螺纹车床,加工API及非标螺纹,并完成跟管管靴与偏心钻头的装配、焊接与同心度检测。
理化检测中心
配备光谱分析仪、万能试验机、冲击试验机与金相显微镜,对每批次原材料与成品进行化学成分与力学性能复验。
定尺切割与打包线
自动锯切机组按工程图纸定尺下料,端面平整无毛刺,支持钢带捆扎、涂油防锈与唛头标识定制。
生产流程
从原料检验到成品出库的六道关键工序
01 原料检验
对进厂圆钢与管坯进行光谱抽检、低倍组织检验,确认化学成分与纯净度符合R780及对应钢级要求。
02 加热与穿孔
环形炉均匀加热,穿孔后毛管壁厚偏差控制在±5%以内,为后续轧制提供稳定坯料。
03 轧制与定径
多机架连轧配合微张力控制,保证外径、壁厚尺寸精度,满足地质套管与超前小导管公差标准。
04 热处理与矫直
按钢级要求执行正火或调质处理,随后进行多辊矫直,消除弯曲与残余应力。
05 螺纹与端部加工
数控车削管端螺纹、加工坡口或焊接管靴,逐支进行螺纹通止规检验与同心度检测。
06 成品检测与包装
逐支外观检查、尺寸复测、喷标标识,按工程批次打包,附质保书后安排发运。
车间实景
真实制造现场
钻探管材专用生产线
车间内按热轧、热处理、精整分区布置,减少物料倒运,保证连续生产节拍与批次一致性。
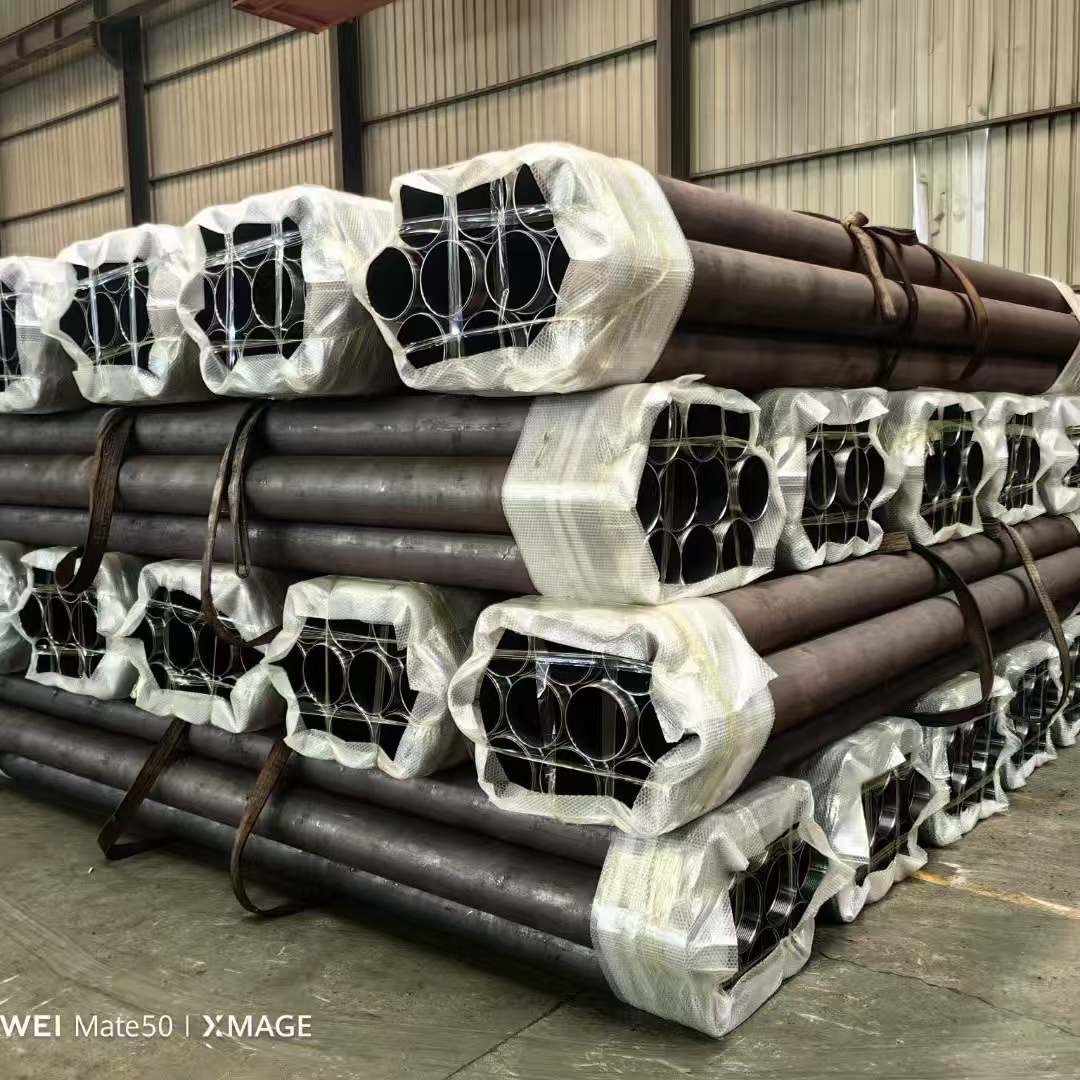
成品管材定尺堆放区
按规格、钢级、炉批号分区码放,便于快速配货与质量追溯,支持工程集中大批量发货。
常见问题
关于工厂能力与交付
能否按非标尺寸定制生产?
可以。在42–219mm外径范围内,可根据工程图纸定制壁厚、定尺长度、螺纹类型及端部结构,包括跟管管靴和偏心钻头的配套加工。
批量订单的交货周期是多久?
常规规格如超前小导管、钢花管、锁脚锚管有常备库存,可快速发货;定制规格根据数量与工艺复杂度,一般7–20天完成生产。
每批产品是否提供质量证明?
每批次均附质保书,包含化学成分、力学性能、尺寸检验记录及热处理曲线,支持第三方检测机构复验。
最新文章
- R780跟管钻进工艺流程详解:偏心跟管钻具配套与施工参数选择的7个关键步骤2026-11-02 11:01
- 隧道超前支护钢花管怎么打?角度、间距、注浆量控制完整实操指南2026-11-01 18:51
- 管棚管一般用多长?避坑指南:5个关键要点全梳理2026-11-01 15:00
- 钢花管是什么管?钢花管与普通钢管的区别及注浆孔布置方式2026-11-01 08:05
- r780跟管2026-11-01 00:04