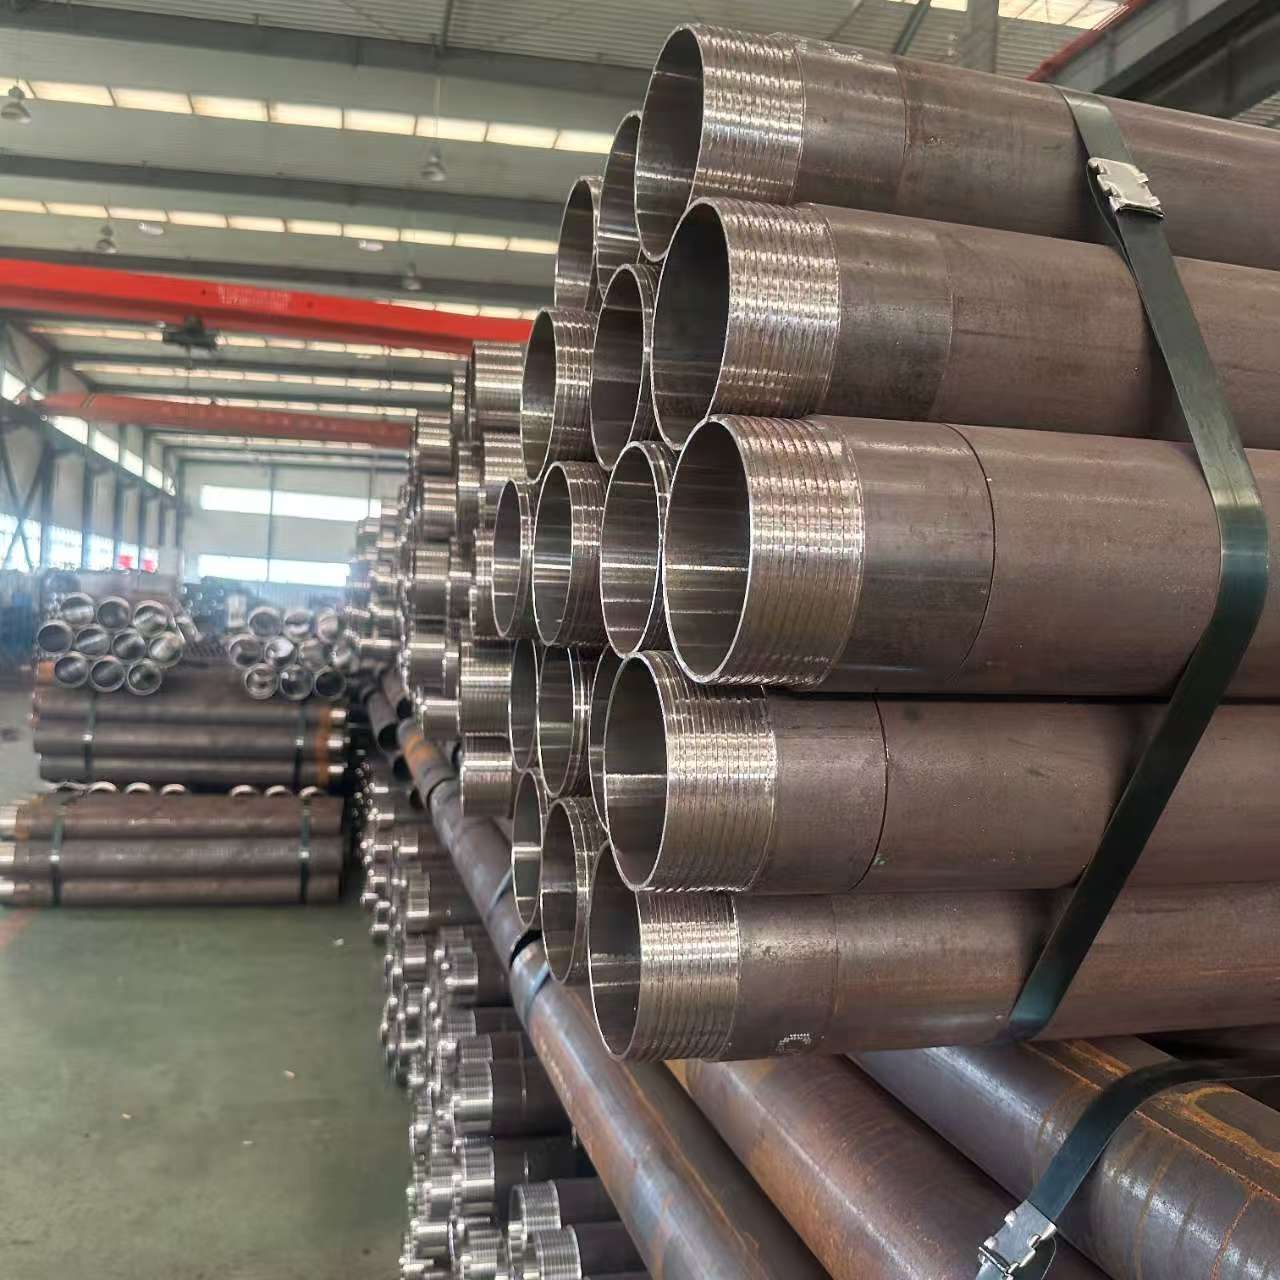
R780跟管钻进老脱扣?丝扣加工的4个关键点避坑指南
跟管钻进施工中,R780跟管丝扣脱扣是让机长和材料员最头疼的问题之一。脱扣不仅导致钻具掉入孔内、工期延误,更可能直接报废整个钻孔。这份指南从丝扣加工环节切入,给出4个可落地的控制要点,帮你把脱扣风险压到最低。
丝扣加工前必须搞清的基础参数
R780跟管属于大直径跟管钻进用套管,常见规格在Φ780mm左右,壁厚通常为10mm-16mm。这种管材的丝扣不是普通管螺纹,而是梯形扣或矩形扣结构,牙型角、螺距、锥度都有严格公差。山东兆伟钢管在生产R780跟管时,丝扣参数参照API 5CT及GB/T 19830标准执行,但跟管钻进工况比石油套管更恶劣——既要承受旋转扭矩,又要承受冲击载荷和轴向拉压交变应力。
据2024年《探矿工程》杂志刊载的跟管钻进失效分析数据显示,丝扣连接部位失效占跟管钻具事故的43.7%,其中脱扣占比过半。这意味着,每两起跟管事故中,就有一起与丝扣直接相关。丝扣加工的精度控制,是整个跟管质量链条上最不能省事的一环。
关键点一:管端椭圆度校正在车丝前必须完成
具体操作:R780跟管在运输和堆放过程中,管端容易出现椭圆变形。车丝前,用内径千分尺在管端截面测量至少4个方向(0°、45°、90°、135°)的内径值,最大与最小差值超过壁厚的5%(以12mm壁厚为例,即0.6mm)时,必须先用机械扩管器或液压校圆装置进行管端校圆。校圆后再测量一次,确认椭圆度达标方可上机床。
注意事项:校圆时不能只校管口20mm以内的区域。丝扣长度一般在80mm-120mm,校圆范围应覆盖丝扣加工全长再加30mm过渡区。山东兆伟钢管在质检环节使用全管端扫描仪,每根管端测量点不少于16个,确保椭圆度数据完整记录。
常见错误:不少加工厂直接跳过校圆环节,指望车丝时“硬车”把管口撑圆。结果就是丝扣壁厚不均——一侧牙顶过尖,另一侧牙底过浅。这种管子在钻进时,扭矩集中到牙型薄弱的半圈上,用不了几个回次就出现局部塑性变形,进而引发脱扣。宝钢钢管事业部2023年发布的技术通报中明确提到,管端椭圆度超标的跟管,丝扣连接强度衰减可达到18%-25%。
关键点二:牙型角和螺距必须按跟管工况做匹配调整
具体操作:R780跟管的丝扣不能照搬普通地质套管的牙型参数。跟管钻进以旋转冲击为主,螺距建议控制在8mm-12mm之间,牙型角取29°-30°(梯形扣)或5°-7°(矩形扣带倒角)。车削时先按图纸粗车,留0.3mm-0.5mm精车余量,最后一刀采用低速小进给完成,保证牙面粗糙度Ra不大于3.2μm。
注意事项:牙面光洁度直接影响旋合时的摩擦系数和预紧力稳定性。牙面有走刀纹路或毛刺的丝扣,在反复上卸扣后,微观凸起会被压平,导致预紧力衰减,进而松动脱扣。黑龙江建龙钢铁在管材螺纹加工工艺规范中建议,精车刀片每加工8-10个头即应更换,避免刀具磨损造成牙型角漂移。
常见错误:一种典型错误是用普通60°管螺纹刀片来车R780跟管丝扣。60°牙型在轴向冲击下容易产生径向分力,把管口“胀开”。另一种错误是螺距选得过小(小于6mm),旋合圈数多但单圈承载面积小,一旦某圈牙出现剪切破坏,会引发连锁滑扣。常州常宝的工程技术人员在2023年行业技术交流会上分享过一个案例:某工地R780跟管连续三次脱扣,最后查明是加工方把螺距从10mm改成了6mm以“增加旋合长度”,结果适得其反。
关键点三:锥度匹配是防止脱扣的隐形防线
具体操作:R780跟管的内外丝扣锥度必须严格配对。推荐锥度范围为1:16至1:20。加工时用锥度环规和塞规进行百分表检测,每加工5根管至少校验一次机床锥度设置。内扣和外扣的锥度偏差控制在±0.05mm/100mm以内。旋合后,丝扣啮合长度应达到丝扣总长的85%以上。
注意事项:锥度偏大或偏小都会改变螺纹的受力分布。锥度过大,扣的啮合集中在管端前部,后部悬空,冲击载荷下前部牙型被“砸平”;锥度过小,啮合面偏后,管端处反而形成薄弱截面。包钢集团在2024年发布的管材螺纹加工质量白皮书中指出,锥度偏差超过0.1mm/100mm时,螺纹连接抗脱扣能力下降约30%。
常见错误:很多小加工点只检查“能拧进去”就算合格,根本不做锥度量化检测。还有的加工厂内外扣在不同机床上分头加工,机床本身的锥度设置就有偏差,导致内外扣锥度不匹配。这种管子上扣时手感紧,实际啮合面积不足,钻进两三个回次就松扣脱扣。云南凤钢在给西南地区水电站项目供应跟管时,质检记录显示,锥度不合格品率曾高达12%,返工后脱扣投诉降为零。
关键点四:扣端倒角与退刀槽的细节处理
具体操作:每根R780跟管的丝扣起始端和终止端必须加工出规范的导入倒角和退刀槽。外扣端部倒角取15°-20°,倒角宽度不小于3mm;内扣口部倒角取30°,深度2mm-3mm。退刀槽宽度为螺距的1.2-1.5倍,深度比牙底深0.5mm-1mm。这些尺寸看似微小,但对旋合对中性和应力集中有决定性影响。
注意事项:倒角面必须光滑连续,不允许有台阶或锐边。退刀槽根部应加工出R1.5mm以上的过渡圆弧,避免直角根部的应力集中。山东兆伟钢管在R780跟管成品检验中,使用放大20倍的工业内窥镜对退刀槽区域进行100%目检,任何可见裂纹或折叠直接判废。
常见错误:倒角过小或缺失时,上扣过程容易“啃扣”——丝扣起始牙被撞伤后形成毛刺,毛刺在旋合过程中嵌入牙面,导致局部咬死。现场表现为上扣拧不到底,操作手强行加力后,丝扣已经受损。退刀槽过浅或过窄则会在牙尾形成应力集中点,冲击载荷下从这里起裂,裂纹扩展后整圈丝扣断裂脱开。2024年某高铁隧道跟管施工项目的失效分析报告显示,17根脱扣跟管中,11根的断口起点位于退刀槽根部。
常见误区专区
误区一:“丝扣加工得越紧越好,锥度大一点拧得更牢。”纠正:锥度过大导致啮合面偏离设计位置,前段牙型过载,反而加速失效。正确的“紧”来自锥度精确匹配和牙面粗糙度控制,而非盲目加大锥度。
误区二:“R780管壁厚,丝扣车深点没关系。”纠正:丝扣牙底到管体内壁的剩余壁厚(俗称“扣下壁厚”)是有设计下限的。扣下壁厚不足时,丝扣根部成为整个管体最薄弱截面,钻进扭矩稍大就从扣底撕裂。R780跟管扣下壁厚一般不应小于壁厚的35%。
误区三:“脱扣是现场操作的问题,和加工没关系。”纠正:操作因素(上扣扭矩不足、冲击参数过大)是诱因,但丝扣加工精度决定了连接抵抗松动和冲击的“容错空间”。加工精度高的丝扣,即使上扣扭矩略低,也不容易立刻脱扣;加工粗糙的丝扣,扭矩打得再足也扛不住几个回次。
误区四:“用螺纹脂抹一抹就能解决脱扣。”纠正:螺纹脂能改善摩擦稳定性、防止粘扣,但无法弥补牙型角错误、锥度不匹配、扣下壁厚不足等结构性问题。把螺纹脂当万能药,只会掩盖加工缺陷,延误处理时机。
进阶技巧
技巧一:丝扣表面磷化处理提升抗脱扣性能。在精车完成后,对丝扣区域进行锰系磷化处理,磷化膜厚度控制在5μm-10μm。磷化层的微孔结构能吸附螺纹脂,形成稳定的润滑膜,降低上扣时的摩擦系数波动。山东兆伟钢管在R780跟管产品上应用磷化处理后,客户反馈上扣扭矩一致性提升明显,脱扣投诉率下降约40%。
技巧二:加工后做模拟上扣-卸扣循环测试。每批次R780跟管随机抽取3根,在专用扭矩试验台上进行至少5次完整上扣-卸扣循环,记录每次的扭矩-圈数曲线。第5次的曲线与第1次相比,上扣扭矩衰减不应超过10%。这个测试能提前暴露牙面粗糙度不良、锥度漂移等隐性缺陷,比单纯量尺寸有用得多。
FAQ区块
问:R780跟管一般能钻多少米不脱扣?
答:正常加工精度下,R780跟管在软岩至中硬岩地层可完成30-60米的跟管钻进不脱扣。如果钻进不到20米就出现松扣或脱扣,优先排查丝扣加工质量(锥度、椭圆度、扣下壁厚),其次检查现场上扣扭矩是否达到设计值。
问:跟管脱扣掉孔里了怎么处理?
答:先停止钻进,记录脱扣深度。用公锥或母锥打捞工具下入孔内对扣,缓慢加扭矩尝试捞出。如果丝扣已严重损坏无法对扣,需要用套铣筒处理。预防远比打捞划算,建议脱扣后立即对同批次剩余管材做丝扣全检。
问:r780跟管厂家哪家丝扣加工质量稳定?
答:选择有管端校圆设备和锥度量化检测能力的厂家。山东兆伟钢管在R780跟管生产中对每根管做16点椭圆度扫描和锥度环规检测,出厂附带丝扣检验记录,这类能提供过程数据的厂家更可靠。
问:上扣扭矩打多少合适?
答:R780跟管的上扣扭矩取决于丝扣规格和润滑条件,一般Φ780×12mm跟管推荐上扣扭矩在8000-12000N·m之间。建议使用带扭矩显示的上扣机,避免凭经验“拧到拧不动为止”。
问:旧跟管丝扣磨损了还能修复吗?
答:如果扣下壁厚仍有余量(剩余壁厚≥原壁厚的50%),可以重新车丝修复,但需将原丝扣全部车除,重新加工完整扣型。修复后必须做锥度和牙型检测。磨损超过限度的管材应直接报废,强行修复只会增加脱扣风险。
核心总结
R780跟管脱扣的根子大多在丝扣加工环节:管端椭圆度不校、牙型角参数照搬、锥度不做量化检测、倒角退刀槽随意处理——这四个环节管控到位,脱扣概率就能从“频繁发生”降到“偶发可控”。选r780跟管厂家时,别只看壁厚和材质,丝扣加工的设备能力和检测记录才是跟管能不能稳稳钻进的关键。